
Сроки доставки: 25-35 дней
Оплата: 30% аванса по Т/Т, 70% остатка перед отгрузкой
Напряжение: 380В 50Гц 3 фазы или по запросу клиента
Гарантия: 12 месяцев на оборудование
Whatsapp: +86 18832797029
Email: yuankuoduan@gmail.com
Профилегибочная машина для однослойного арочного профнастила
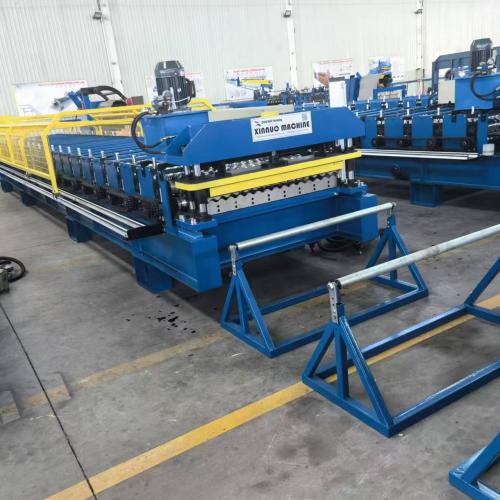
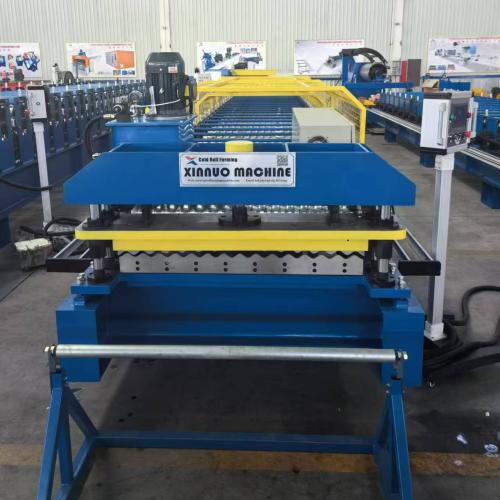
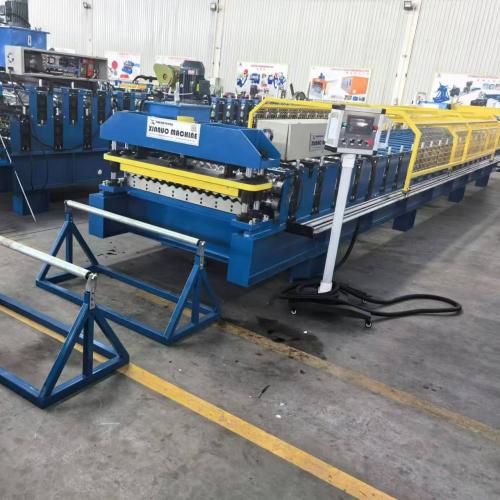
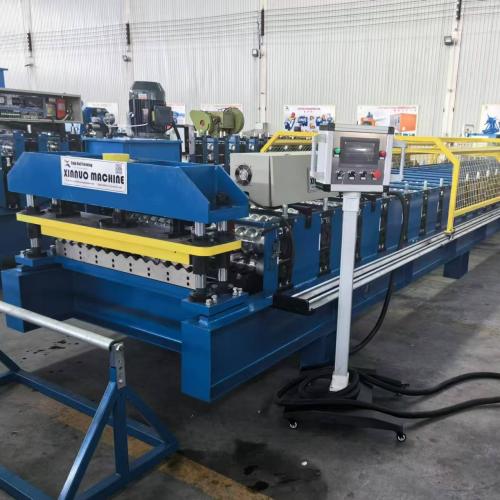
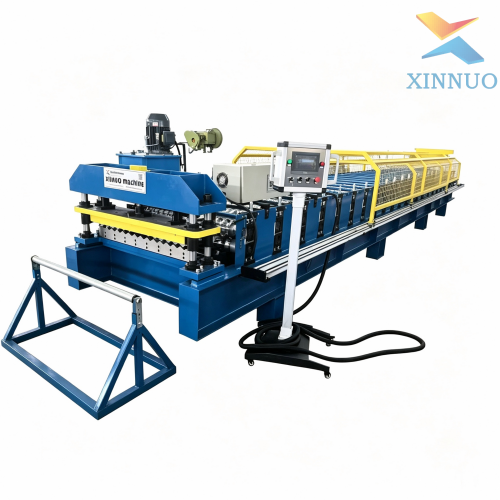
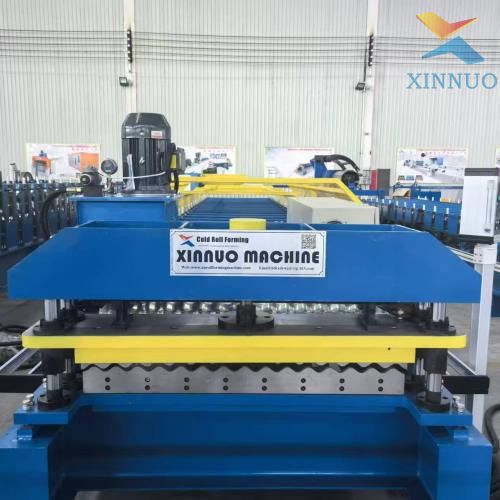
Профилегибочная машина XINNUO для однослойного арочного профнастила предназначена для непрерывного холодного профилирования металлических рулонов в арочные, волнообразные или синусоидальные кровельные листы. Оборудование подходит для производства металлических панелей, используемых в промышленных зданиях, складах, сельскохозяйственных сооружениях, мастерских, коммерческих объектах и индивидуальных кровельных проектах.
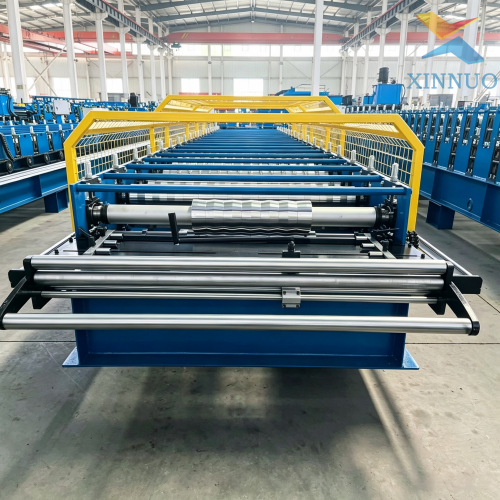
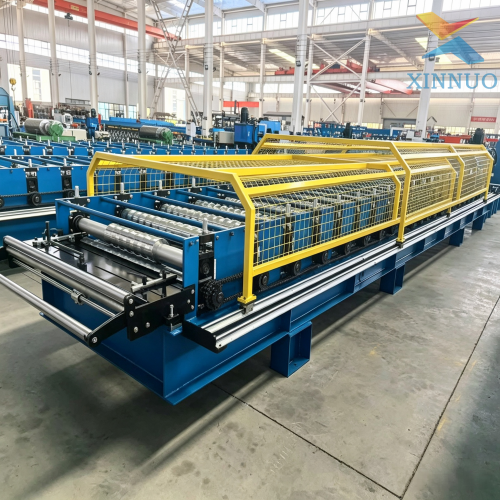
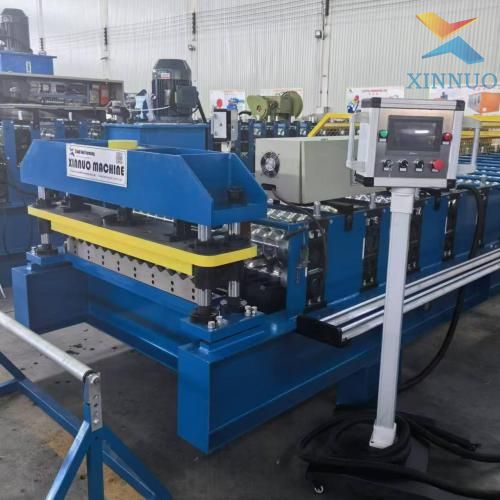
Представленное оборудование имеет удлинённый корпус формовочной машины, несколько рабочих клетей с профилирующими роликами, направляющую секцию подачи, приводную систему, шкаф электрического управления и участок выхода готового листа. Такая компоновка подходит для непрерывного производства длинномерных кровельных панелей. Окончательная конфигурация станка должна определяться на основании чертежа профиля, характеристик рулонной стали и требований заказчика к производительности.
Основным преимуществом данного оборудования является постепенное формирование профиля. Рулонный металл поступает в направляющую часть и последовательно проходит через ряд калиброванных роликов. Каждая формовочная клеть выполняет отдельную операцию гибки, постепенно изменяя плоскую металлическую полосу до требуемой арочной или волнообразной формы. Такой принцип позволяет контролировать деформацию материала, поддерживать стабильную геометрию волны и уменьшать отклонения между готовыми листами.
Однослойный арочный профнастил отличается непрерывной волнообразной или синусоидальной поверхностью. В отличие от оборудования для производства металлочерепицы или глазурованной черепицы, данный станок не выполняет периодическое тиснение с отдельным шагом черепицы. Поэтому перед изготовлением необходимо подтвердить, что заказчику требуется именно непрерывный арочный или волнообразный профиль без декоративных сегментированных отпечатков.
Конструкция профилирующих роликов разрабатывается в соответствии с утверждённым поперечным сечением панели. При подготовке технического предложения необходимо определить эффективную ширину листа, ширину заготовки, шаг волны, высоту волны, состояние кромок, толщину материала и механические свойства стали. Эти параметры влияют на количество формовочных клетей, диаметр валов, материал роликов, мощность привода и общую жёсткость оборудования.
Станок может быть настроен для работы с оцинкованной сталью, предварительно окрашенной сталью или другим совместимым рулонным металлом после подтверждения марки материала и его характеристик. Система подачи должна соответствовать ширине и толщине рулона. Правильная настройка направляющих элементов помогает обеспечить стабильное прохождение материала через формовочную линию и уменьшить боковое смещение листа.
Приводная система синхронизирует работу формовочных клетей во время непрерывного производства. В зависимости от утверждённой технической схемы могут применяться цепная передача, редукторная передача, зубчатая передача или комбинированное решение. Материал роликов, диаметр валов, тип редуктора и мощность двигателя должны быть указаны в окончательном техническом предложении, поскольку эти параметры невозможно достоверно определить только по фотографии оборудования.
Производственная линия может комплектоваться системой резки для получения панелей заданной длины. Тип резки выбирается с учётом длины листа, скорости работы, требуемого допуска и конструкции торцевой части профиля. При необходимости в состав линии могут входить энкодер, датчик длины, автоматическое управление и выходной стол для сбора готовых панелей.
Шкаф электрического управления обеспечивает централизованный контроль основных операций станка. В зависимости от требований проекта система может включать программируемый логический контроллер, сенсорную панель оператора, устройство измерения длины, датчики и функцию автоматической координации резки. Электрическая конфигурация должна соответствовать стандарту электроснабжения предприятия заказчика.
Оборудование подходит для производителей металлических кровельных материалов, предприятий металлоконструкций, строительных компаний и поставщиков индивидуальных кровельных решений. Заказчик может предоставить чертёж поперечного сечения или образец готового листа для технической оценки. На основании этих материалов инженерная команда сможет подтвердить конструкцию роликов, систему подачи, способ резки, требования к автоматизации и параметры электропитания.
Hebei Xinnuo Roll Forming Machinery Co., Ltd. предоставляет техническое сопровождение при выборе профиля, конфигурации оборудования, установке, пусконаладке и обучении операторов. До начала производства все неподтверждённые параметры должны быть внесены в утверждённый технический лист. Это позволяет обеспечить соответствие поставляемой машины материалу заказчика, форме профиля, длине панели и условиям эксплуатации.


